Станок с ЧПУ вернули в строй заменой одного накопителя
Трубогиб простоял около года. Штатная служба и сторонние сервисные компании сходились на замене контроллера, недоступного из-за санкций. Причина оказалась совсем в другом узле.
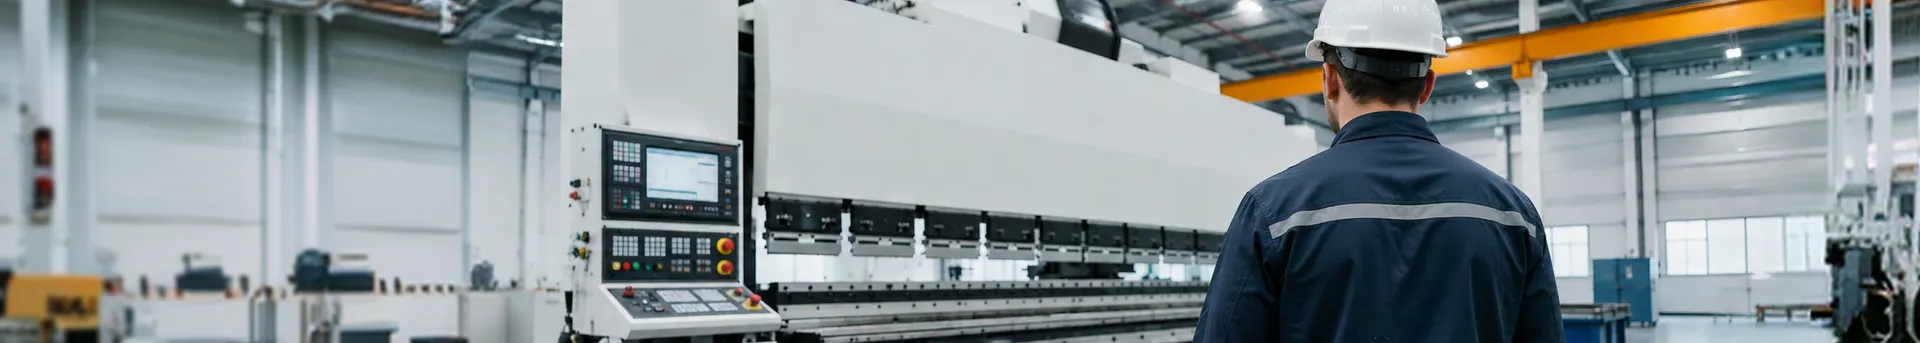
Станок CNC130B1 производства Shuz Tung Machinery, Тайвань, 2011 года выпуска. Выезд специалистов КСК ИТ на площадку в Брянске.
- ~1 год
простой станка до обращения к нам
- 13 лет
наработка оборудования до отказа
- 400 000
деталей на счётчике — ложный след в диагностике
- 1
заменённый компонент вместо замены контроллера
Задача
Трубогиб с числовым программным управлением перестал запускаться. Станок вставал молча: в логах не появлялось ошибок, диагностика штатными средствами ничего не показывала.
Около года оборудование простаивало. Собственная служба предприятия и привлечённые сервисные компании сошлись на одном диагнозе — вышел из строя программируемый логический контроллер, требуется замена. Поставка контроллера этой модели была осложнена санкционными ограничениями, и станок фактически списывали.
К нам задача пришла в постановке «либо чиним, либо подтверждаем, что чинить нечего».
Ход диагностики
Порядок здесь важен: каждая проверка отсекала версию и сужала круг. Первая гипотеза оказалась ложной, но именно её отработка вывела на верный слой.
Версия 1 — программное ограничение
Счётчик на 400 000 деталей
На станке обнаружился счётчик наработки с внушительным значением. Возникла рабочая гипотеза: производитель заложил ограничение по числу операций, после которого оборудование блокируется. Проанализировали программное обеспечение контроллера, сбросили счётчики — станок не запустился.
Версия 2 — деградация электроники
Прошивка и платы
Разобрали прошивку контроллера, зачистили контакты, заменили элементы на платах. Результата это не дало, но подтвердило: логика управления жива, проблема не в ней.
Версия 3 — тепловой режим
Тепловизионное обследование
Разобрали схемы питания и коммутации сервосистемы. Цепи оказались исправны — оставался единственный неисследованный слой.
Версия 4 — питание и коммутация
Анализ электрических схем
Разобрали схемы питания и коммутации сервосистемы. Цепи оказались исправны — оставался единственный неисследованный слой.
Что оказалось причиной
Производитель заложил в систему управления таймер на время загрузки, но не предусмотрел обработку исключения на случай, если загрузка в него не укладывается.
За тринадцать лет эксплуатации накопитель естественным образом деградировал: скорость чтения и записи упала. В какой-то момент система перестала успевать загрузиться за отведённое время — и таймер останавливал запуск.
С точки зрения оператора это выглядело как отказ контроллера: станок не стартует, ошибок нет. С точки зрения логов ничего не происходило, потому что до этапа логирования дело не доходило.
Результат
- Станок вернулся в производство вместо списания или закупки замены.
- Замена ограничилась одним накопителем — санкционный контроллер не потребовался.
- Появился контроль остатков и нормативов образования отходов — видно, где расход выходит за ПНООЛР.
- Получен воспроизводимый сценарий диагностики для другого возрастного оборудования с ЧПУ.
Где ещё применимо
Парк оборудования 2000-х и начала 2010-х годов сейчас массово подходит к возрасту, в котором отказывают именно накопители и элементы питания систем управления, а не механика. При этом поставка оригинальных запчастей и выезд вендора для многих моделей недоступны.
Мы беремся за диагностику такого оборудования на стыке ИТ и промышленной автоматики: разбор прошивок, анализ систем управления, тепловизионное обследование, восстановление на доступной элементной базе.
Есть оборудование, вышедшее из строя?
Опишите модель станка и характер отказа. Скажем, за что имеет смысл браться, а где ремонт действительно дороже замены.